机械设备典型零部件安装与普通机械设备安装服务指南
机械设备安装是工业生产中至关重要的环节,直接关系到设备的运行效率和使用寿命。典型零部件的安装质量更是整个设备安装工程的基础,而普通机械设备安装服务则涵盖了从前期准备到最终调试的全过程。本文将围绕机械设备典型零部件安装要点及普通机械设备安装服务流程展开详细说明。
一、机械设备典型零部件安装要点
- 齿轮装配:齿轮装配前应检查齿面是否有磕碰、锈蚀,确保啮合侧隙符合技术要求。圆柱齿轮装配时,应保证两轴平行度和齿轮中心距偏差在允许范围内;圆锥齿轮装配需调整轴向位置,使齿面接触斑点达到规定标准。齿轮安装后应转动灵活,无异常噪声。
- 轴承装配:滚动轴承装配采用压入法或热装法。压入时作用力应通过专用套筒均匀传递,严禁直接敲打轴承滚道。热装时加热温度一般控制在80~120℃,严禁超过120℃以免影响轴承材料性能。滑动轴承装配需保证轴颈与轴瓦的间隙,通常采用压铅法或塞尺法测量顶间隙和侧间隙,并确保接触角大于60°。
- 联轴器装配:联轴器装配的核心是保证两轴的同轴度。安装时应先进行初步对中,然后使用百分表或激光对中仪测量径向和端面偏差。对于弹性联轴器,允许偏差因型号而异;刚性联轴器对中精度要求更高,一般径向偏差应控制在0.05mm以内。对中调整完成后应及时紧固地脚螺栓并复测。
- 皮带轮与链条装配:皮带轮装配需保证两轮轮槽中心线重合,并检查皮带张紧度,通常用手指按压皮带中部,下沉量为皮带跨度的1.5%~3%。链条与链轮装配时,应保证两链轮共面,链条张紧适度,避免过松导致跳齿或过紧加剧磨损。
- 密封件装配:油封、O型圈等密封件安装前应清洁安装部位并涂抹润滑脂(需与密封材料兼容)。安装时避免划伤唇口,骨架油封压入应垂直推进,禁止倾斜敲击。V型密封圈需调整预紧力,确保无泄漏。
二、普通机械设备安装服务流程
- 现场勘查与方案编制:服务团队首先到现场确认设备基础尺寸、标高点、对接人口及运输通道等条件,并结合设备技术文件编制安装施工方案,明确施工程序、质量控制点和安全措施。
- 设备开箱验收:在用户、监理及供应商共同在场下开箱,核对装箱单、检查外观及随机文件,记录缺损件,签字确认。完成后对易损件及关键零件入库妥善保存。
- 基础测量放线与垫铁安装:依据土建提供的轴线及标高,测放设备安装基准线,确定垫铁位置。垫铁组应放置平稳、接触良好,承垫铁组合一般不超过5块,伸出长度应超出设备底座10~20mm。
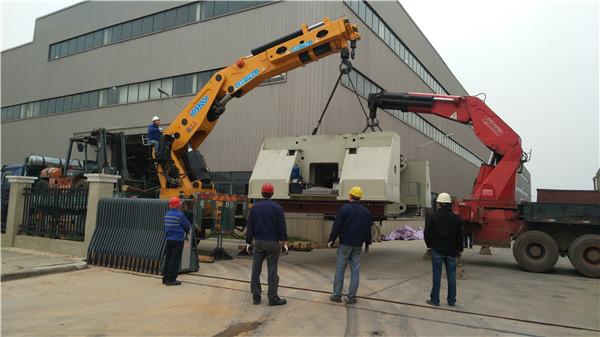
- 设备就位、找平找正:采用吊车或专用吊装工具将设备座浆就位,利用垫铁组调整设备标高和水平度。找正依据设备安装基准,对于有联轴器的设备,应在初找后对联轴器进行精确对中。设备安装水平度应控制在技术文件允许范围内。
- 地脚螺栓灌浆与精找:设备初找完成后,灌注地脚螺栓预留孔混凝土(或经设计同意使用高强度灌浆料),待强度达到75%以上后进行设备精找平,并对称、均匀地紧固地脚螺栓至规定扭矩。精找后复测水平度、同轴度数。
- 二次灌浆与最终紧固:精找合格后,对设备底座与基础间隙进行无水洗灌浆并养护,养护期内严禁对设备行冲击性作业。最终拉紧所有连接螺栓,并按标记值进行扭矩复查。
- 试运转与验收交付:安装完工后,组织单机空负荷试运转、负荷试运转,完成振动、噪声、温升等检查。各项指标合格后提交安装记录、隐蔽工程验收记录和单机试车记录,正式会同验收合格后平移交付并使用说明交接。
三、
机械设备典型零部件安装与普通机械设备安装服务聚焦于设备功能完整性和运行平稳性。零部件精密程度具体决定着安装过程相对繁琐的变化,服务全流程必须以文字记录备查环环相续。执行人员应在每一步控制切码中对照JB/T等相关安装标准核对到位。只有严格依照可行方案工艺流程展开每一环节工作并做到拆卸到位部件没有夹渣缺陷无死角留残件的情况等问题,方能提升机械安装整体精度达到长期稳定安全运作服务目标。
如若转载,请注明出处:http://www.shenghongchenjz.com/product/29.html
更新时间:2026-10-22 11:41:06